
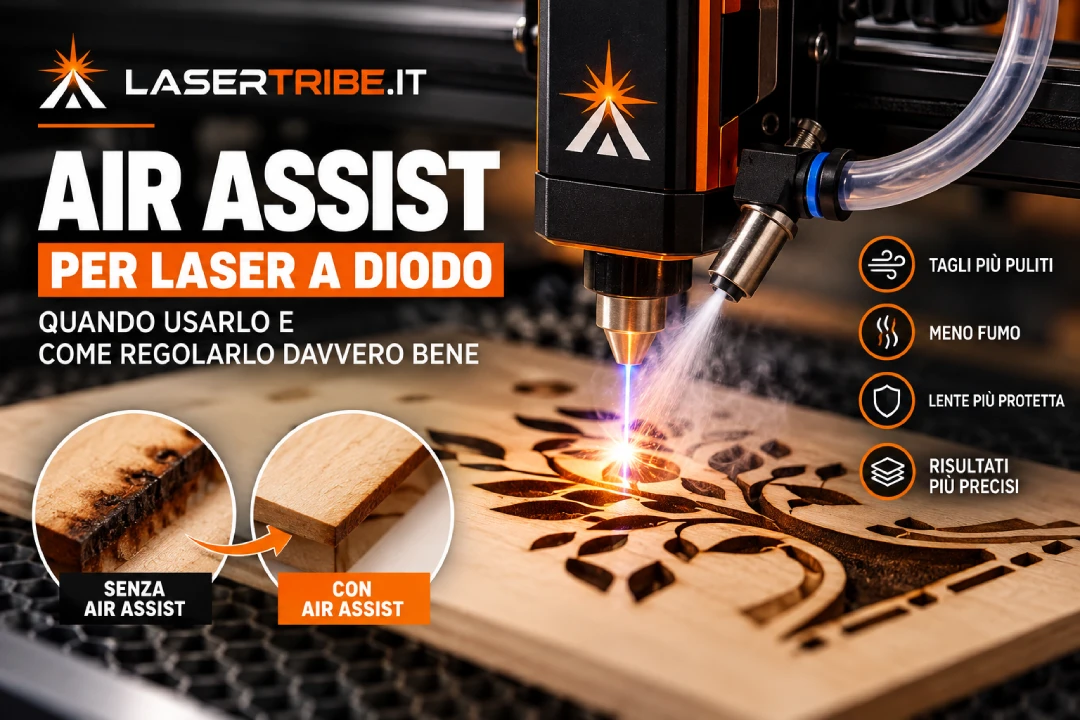
La risposta è sì, ma non sempre nello stesso modo.
Un sistema Air Assist per laser può migliorare sensibilmente il taglio del legno, ridurre la carbonizzazione dei bordi, limitare il deposito di fumo sulla lente e rendere alcune lavorazioni più pulite. Tuttavia, durante l’incisione, un flusso d’aria troppo forte può anche peggiorare il risultato.
Vediamo quindi quando usare l’Air Assist con LightBurn, come regolarlo e quali errori evitare.
Cos’è l’Air Assist in un incisore laser
L’Air Assist è un sistema che invia un flusso d’aria direttamente nella zona in cui il fascio laser colpisce il materiale.
Generalmente è composto da:
-
pompa o compressore;
-
tubo dell’aria;
-
ugello posizionato vicino alla lente;
-
sistema di regolazione del flusso;
-
eventuale controllo automatico tramite incisore o controller.
L’aria viene convogliata sul punto di lavorazione mentre il laser incide o taglia.
Perché l’Air Assist migliora il taglio laser
Durante il taglio laser del legno, il materiale brucia e produce fumo e residui carbonizzati.
Il flusso d’aria aiuta a rimuovere questi residui dalla linea di taglio.
Questo può portare a diversi vantaggi:
-
bordi meno anneriti;
-
taglio più netto;
-
minore accumulo di fuliggine;
-
minore rischio di piccole fiamme;
-
maggiore profondità di taglio;
-
lente più pulita.
Con compensato e MDF, l’effetto può essere particolarmente evidente.
Air Assist acceso durante il taglio
Per il taglio con laser a diodo, l’Air Assist dovrebbe generalmente essere attivo.
Più il materiale è spesso, più diventa importante riuscire a liberare la linea di taglio da fumo e particelle.
Senza Air Assist, il fumo può rimanere intrappolato nel solco creato dal laser e assorbire parte dell’energia.
Il risultato può essere un taglio più lento e meno regolare.
Air Assist durante l’incisione: attenzione
Durante l’incisione laser, invece, la situazione cambia.
Un flusso d’aria molto forte può raffreddare eccessivamente la superficie del materiale e modificare il colore dell’incisione.
Se state cercando un’incisione scura e marcata sul legno, potreste ottenere un risultato troppo chiaro.
Per questo molti utilizzatori preferiscono:
-
Air Assist spento;
-
flusso minimo;
-
flusso molto leggero.
Dipende dal tipo di materiale e dal risultato desiderato.
Incisione fotografica su legno
Durante una foto incisa al laser, l’obiettivo principale è ottenere una buona gamma di tonalità.
In questo caso un Air Assist troppo potente può ridurre il contrasto.
Per le incisioni fotografiche può quindi essere utile effettuare due test:
Test 1
Air Assist spento.
Test 2
Air Assist al minimo.
Confrontando i risultati sarà facile capire quale configurazione funziona meglio con il proprio laser.
Air Assist e compensato
Il compensato è uno dei materiali più utilizzati con gli incisori laser a diodo.
Durante il taglio, però, gli strati interni e le colle possono rendere la lavorazione irregolare.
Un buon Air Assist aiuta a mantenere pulita la linea di taglio e spesso permette di ottenere risultati migliori.
Su un compensato da 3 mm, ad esempio, un corretto flusso d’aria può fare la differenza tra:
-
taglio pulito;
-
bordo molto annerito;
-
taglio incompleto;
-
necessità di effettuare passaggi aggiuntivi.
Air Assist e MDF
L’MDF produce generalmente parecchio fumo durante la lavorazione.
Per il taglio è quindi fortemente consigliato utilizzare:
-
Air Assist;
-
aspirazione dei fumi;
-
piano honeycomb.
L’abbinamento di questi tre elementi migliora sensibilmente la qualità della lavorazione.
Quanto deve essere forte il flusso d’aria?
Non esiste un valore universale.
La regolazione dipende da:
-
potenza del laser;
-
diametro dell’ugello;
-
pressione della pompa;
-
distanza dell’ugello dal materiale;
-
tipo di materiale.
Il principio generale è semplice.
Per il taglio laser, serve un flusso abbastanza deciso.
Per l’incisione, è spesso preferibile un flusso molto più leggero.
La distanza dell’ugello è importante
Un errore comune è pensare che basti avere una pompa potente.
In realtà anche la posizione dell’ugello influenza moltissimo l’efficacia dell’Air Assist.
Se l’ugello è troppo distante dal materiale, il flusso d’aria si disperde.
Se invece è correttamente posizionato vicino al punto focale, l’aria riesce a entrare meglio nel solco prodotto dal laser.
Per questo i moduli laser moderni utilizzano spesso ugelli molto stretti.
Air Assist e lente del laser
Uno dei vantaggi spesso sottovalutati riguarda la protezione della lente.
Durante l’incisione e soprattutto durante il taglio, il fumo sale verso il modulo laser.
Nel tempo può depositarsi sulla lente.
Una lente sporca riduce la quantità di energia che raggiunge il materiale.
Questo può provocare:
-
perdita di potenza;
-
tagli incompleti;
-
necessità di rallentare il laser;
-
surriscaldamento della lente.
L’Air Assist aiuta a limitare questo problema deviando parte dei fumi lontano dall’ottica.
Air Assist e LightBurn
In alcune configurazioni è possibile controllare automaticamente l’Air Assist direttamente attraverso LightBurn.
Quando l’hardware e il controller lo permettono, possiamo decidere per ogni livello se attivare o meno l’aria.
Ad esempio:
Layer incisione
Air Assist OFF.
Layer taglio
Air Assist ON.
In questo modo un progetto composto da incisione e taglio può essere eseguito automaticamente senza intervenire manualmente.
Conviene incidere prima e tagliare dopo?
Nella maggior parte dei progetti sì.
Una sequenza molto utilizzata è:
-
incisione;
-
eventuale marcatura;
-
taglio finale.
In questo modo il pezzo rimane perfettamente fermo durante la parte più precisa della lavorazione.
Il taglio viene eseguito solamente alla fine.
Su LightBurn questa organizzazione può essere gestita attraverso l’ordine dei layer.
Air Assist e piano Honeycomb
Un altro accessorio molto utile insieme all’Air Assist è il piano Honeycomb per laser.
La struttura a nido d’ape permette all’aria e al fumo di passare sotto il materiale.
Questo riduce:
-
annerimento sul retro;
-
riflessi indesiderati;
-
accumulo di calore.
Air Assist e Honeycomb lavorano quindi molto bene insieme.
Un errore comune: tenere sempre l’Air Assist al massimo
Tenere l’Air Assist sempre alla massima potenza non significa automaticamente ottenere risultati migliori.
Durante il taglio può essere utile.
Durante l’incisione, invece, può modificare il colore della lavorazione.
La soluzione migliore è creare dei piccoli test.
Provate ad incidere lo stesso elemento con:
-
aria spenta;
-
aria bassa;
-
aria media.
Confrontate poi tonalità e definizione.
Create una tabella personale dei parametri
Esattamente come per velocità e potenza, conviene annotare anche l’utilizzo dell’Air Assist.
Ad esempio:
| Materiale | Lavorazione | Air Assist |
|---|---|---|
| Tiglio 3 mm | Incisione | OFF / minimo |
| Tiglio 3 mm | Taglio | ON |
| Compensato 3 mm | Taglio | ON |
| MDF 3 mm | Taglio | ON |
| Foto su legno | Incisione | OFF / test |
| Cartone | Taglio | Leggero |
Queste indicazioni devono essere considerate un punto di partenza.
Ogni macchina e ogni materiale possono reagire diversamente.
Sicurezza: l’Air Assist non sostituisce la supervisione
L’Air Assist può ridurre la presenza di piccole fiamme, ma non rende sicuro lasciare un incisore laser incustodito.
Legno, cartone, compensato e MDF sono materiali combustibili.
Durante una lavorazione laser è quindi necessario mantenere sempre sotto controllo la macchina e utilizzare un sistema adeguato di aspirazione dei fumi.
Conclusione
L’Air Assist per incisore laser a diodo è uno degli accessori più utili soprattutto quando si lavora con il taglio.
Aiuta a ottenere bordi più puliti, riduce i residui e contribuisce a mantenere più pulita la lente.
Durante l’incisione, invece, conviene utilizzarlo con maggiore attenzione.
La soluzione migliore resta sempre quella di effettuare piccoli test sul proprio materiale e salvare i parametri migliori nella propria libreria di lavoro.
Conoscere come utilizzare correttamente Air Assist, LightBurn, velocità e potenza permette di ottenere lavorazioni più precise e risultati molto più costanti.
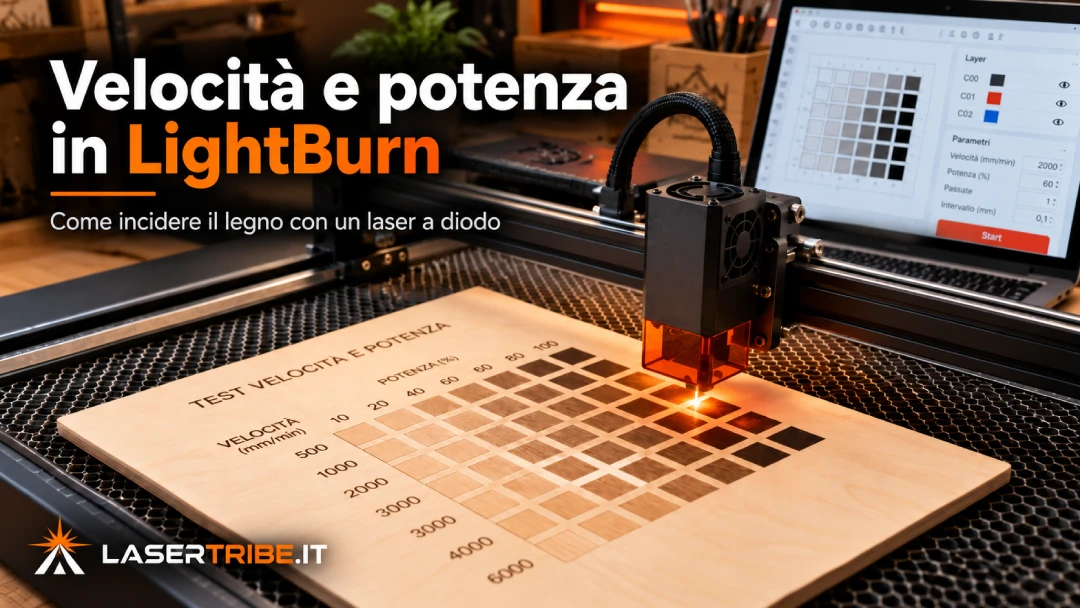
Ne parliamo qui? 2
Condividi una domanda, un consiglio o il risultato delle tue prove.
Accedi per commentare oppure registrati alla community.
Quello che mi serviva :D grazie
Ci fa piacere che apprezzi :)