
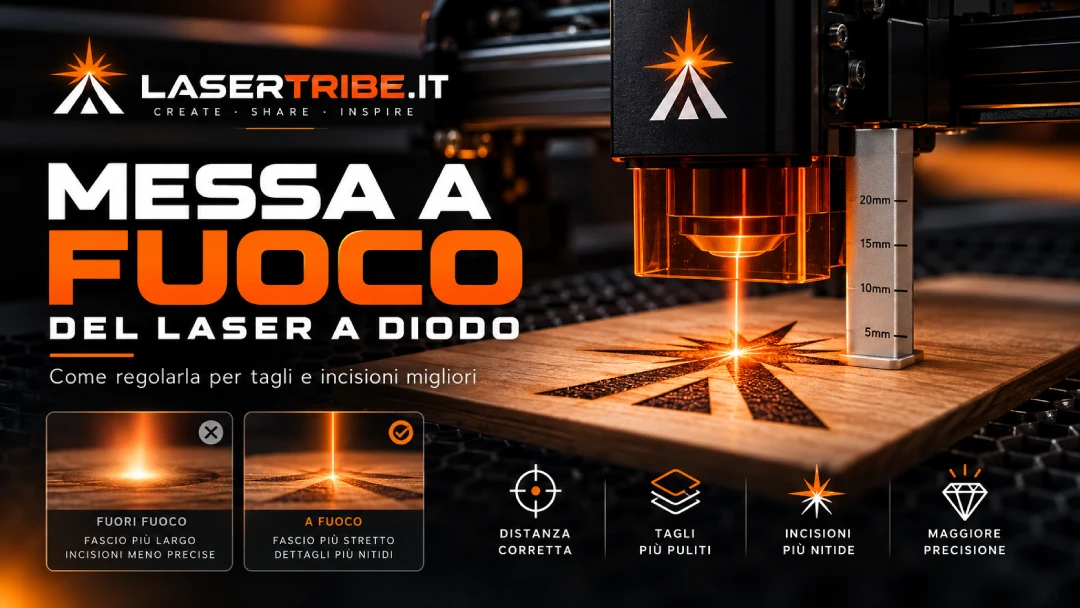
Se il fascio laser non è focalizzato bene, anche impostando correttamente velocità e potenza in LightBurn si possono ottenere:
-
incisioni poco definite;
-
tagli incompleti;
-
bordi troppo bruciati;
-
dettagli sfocati;
-
maggiore produzione di fumo;
-
necessità di aumentare inutilmente la potenza.
Per questo la regolazione del focus del laser dovrebbe essere uno dei primi controlli da effettuare prima di iniziare qualsiasi lavorazione.
Cos’è la messa a fuoco di un incisore laser
Il fascio emesso da un laser a diodo viene concentrato dall’ottica in un punto molto piccolo.
Questo punto rappresenta la zona in cui l’energia del laser è maggiormente concentrata.
Più il fascio è piccolo e correttamente focalizzato, maggiore sarà la densità di energia.
In pratica:
focus corretto = maggiore precisione
Se invece il materiale si trova troppo vicino o troppo lontano rispetto alla distanza focale prevista dal modulo laser, il punto diventa più grande.
Il risultato è una lavorazione meno precisa.
Come capire se il laser è fuori fuoco
Ci sono alcuni segnali molto evidenti.
Durante l’incisione potreste notare:
-
linee più larghe del normale;
-
testi poco definiti;
-
piccoli dettagli che si uniscono;
-
incisioni meno scure nonostante una potenza elevata.
Durante il taglio invece potreste avere:
-
difficoltà ad attraversare il materiale;
-
necessità di effettuare molti passaggi;
-
bordo molto annerito;
-
taglio largo e poco preciso.
Prima di aumentare la potenza è quindi sempre consigliabile controllare la distanza focale del laser.
Focus fisso e focus regolabile
Non tutti gli incisori laser utilizzano lo stesso sistema.
Alcuni moduli hanno una messa a fuoco fissa.
In questo caso il produttore fornisce generalmente un distanziatore che permette di posizionare la testa laser alla distanza corretta dal materiale.
Altri moduli utilizzano invece una lente o una ghiera regolabile.
In questo caso bisogna ruotare la lente fino a ottenere il punto laser più piccolo possibile.
Come utilizzare il distanziatore del laser
Molti incisori laser moderni includono un piccolo supporto metallico o una linguetta utilizzata per impostare la distanza focale.
La procedura generalmente è:
-
posizionare il materiale;
-
allentare la regolazione in altezza dell’asse Z;
-
inserire il distanziatore tra laser e materiale;
-
abbassare il modulo fino alla distanza prevista;
-
bloccare nuovamente il modulo;
-
rimuovere il distanziatore.
A questo punto il laser dovrebbe trovarsi nella posizione corretta.
È importante utilizzare il distanziatore previsto per quello specifico modulo.
Fare il focus sulla superficie o dentro il materiale?
Questa è una delle domande più interessanti quando si parla di taglio laser del legno.
Per l’incisione generalmente conviene mettere a fuoco direttamente sulla superficie.
Nel taglio di materiali più spessi, invece, alcuni utilizzatori preferiscono posizionare il punto focale leggermente all’interno del materiale.
Ad esempio, su un pannello da 6 mm si può provare a mettere a fuoco circa 2-3 mm sotto la superficie.
In questo modo il fascio mantiene una buona concentrazione anche durante la parte centrale del taglio.
Non è però una regola assoluta.
Dipende dalla lunghezza focale del modulo e dallo spessore del materiale.
Focus per incisione laser
Nell’incisione laser su legno è importante avere il punto più piccolo possibile.
Questo permette di ottenere:
-
testi più nitidi;
-
linee sottili;
-
maggiore definizione;
-
migliore qualità sulle fotografie;
-
dettagli più precisi.
Se state incidendo caratteri molto piccoli o disegni complessi, una cattiva messa a fuoco diventa immediatamente visibile.
Focus per taglio laser
Nel taglio, invece, l’obiettivo è concentrare abbastanza energia da attraversare il materiale.
Una corretta messa a fuoco consente spesso di:
-
aumentare la profondità di taglio;
-
ridurre il numero di passaggi;
-
diminuire la carbonizzazione;
-
ottenere una linea più stretta.
Un laser fuori fuoco spreca energia su una superficie più ampia.
Per questo si può avere la sensazione che il modulo abbia perso potenza, quando in realtà il problema è semplicemente il focus.
Il test della linea inclinata
Uno dei metodi più semplici per verificare il punto focale consiste nell’utilizzare un piccolo pezzo di legno inclinato.
Si posiziona il materiale leggermente in pendenza rispetto alla testa laser e si traccia una linea a bassa potenza.
Poiché la distanza tra laser e superficie cambia progressivamente, anche la larghezza della linea varierà.
Il punto in cui la linea risulta più sottile indica approssimativamente la migliore distanza focale.
È un test semplice ma molto utile.
Test del focus con LightBurn
Anche LightBurn può essere utilizzato per creare prove di messa a fuoco.
Possiamo incidere piccole linee o quadrati modificando progressivamente l’altezza del modulo laser.
Ad esempio:
-
posizione 0 mm;
-
+1 mm;
-
+2 mm;
-
-1 mm;
-
-2 mm.
Confrontando le linee sarà possibile capire quale posizione genera il tratto più stretto e definito.
Annotate il risultato.
Potrà essere riutilizzato per tutte le lavorazioni successive.
Un piano non perfettamente piatto può creare problemi
Anche se il laser è regolato perfettamente, il materiale deve rimanere alla stessa distanza dalla testa.
Un pannello leggermente curvo può quindi creare zone perfettamente focalizzate e altre fuori fuoco.
Questo problema è particolarmente comune con:
-
compensato sottile;
-
cartone;
-
legno deformato;
-
pannelli economici.
Per evitarlo è utile utilizzare piccoli sistemi di fissaggio sul piano Honeycomb.
Controllate anche il piano di lavoro
Un'altra causa di problemi può essere un telaio non perfettamente parallelo rispetto al piano.
Se la distanza dal laser cambia passando da un lato all’altro della macchina, il risultato dell’incisione potrebbe non essere uniforme.
È quindi utile verificare che:
-
il telaio sia in piano;
-
il piano Honeycomb sia stabile;
-
la testa laser mantenga la stessa altezza lungo tutta l’area di lavoro.
Focus e lente sporca: due problemi molto simili
Una lente sporca può produrre sintomi simili a quelli di una messa a fuoco errata.
Se notate improvvisamente una perdita di prestazioni, controllate quindi entrambi.
La lente può accumulare:
-
fumo;
-
fuliggine;
-
resina;
-
polvere.
Una lente sporca riduce la quantità di energia che raggiunge il materiale.
Pulirla periodicamente è fondamentale per mantenere costanti le prestazioni del proprio incisore laser a diodo.
Non cercate di compensare aumentando la potenza
Un errore frequente consiste nell'aumentare immediatamente la potenza quando il risultato non è soddisfacente.
Prima di modificare i parametri LightBurn controllate:
-
messa a fuoco;
-
pulizia della lente;
-
planarità del materiale;
-
Air Assist;
-
velocità;
-
potenza.
Seguendo questo ordine è molto più semplice individuare la vera causa del problema.
Create una procedura prima di ogni lavorazione
Una piccola checklist può evitare molti errori.
Prima di avviare un progetto controllate:
Materiale posizionato correttamente
Laser messo a fuoco
Lente pulita
Air Assist impostato
Aspirazione attiva
Parametri LightBurn corretti
Frame eseguito
Sono pochi secondi che possono evitare di rovinare un intero progetto.
Conclusione
La messa a fuoco del laser a diodo è uno degli aspetti più importanti per ottenere incisioni precise e tagli puliti.
Prima di cercare nuovi parametri o aumentare la potenza, controllate sempre la distanza tra modulo laser e materiale.
Un focus corretto permette di sfruttare realmente la potenza disponibile, migliorare la definizione delle incisioni e ridurre il numero di passaggi necessari durante il taglio.
Conoscere bene il proprio modulo laser e annotare la distanza focale corretta è quindi un passaggio fondamentale per chi utilizza regolarmente LightBurn e un incisore laser a diodo.
Ne parliamo qui? 0
Condividi una domanda, un consiglio o il risultato delle tue prove.
Accedi per commentare oppure registrati alla community.
Nessun commento: comincia tu la conversazione.