
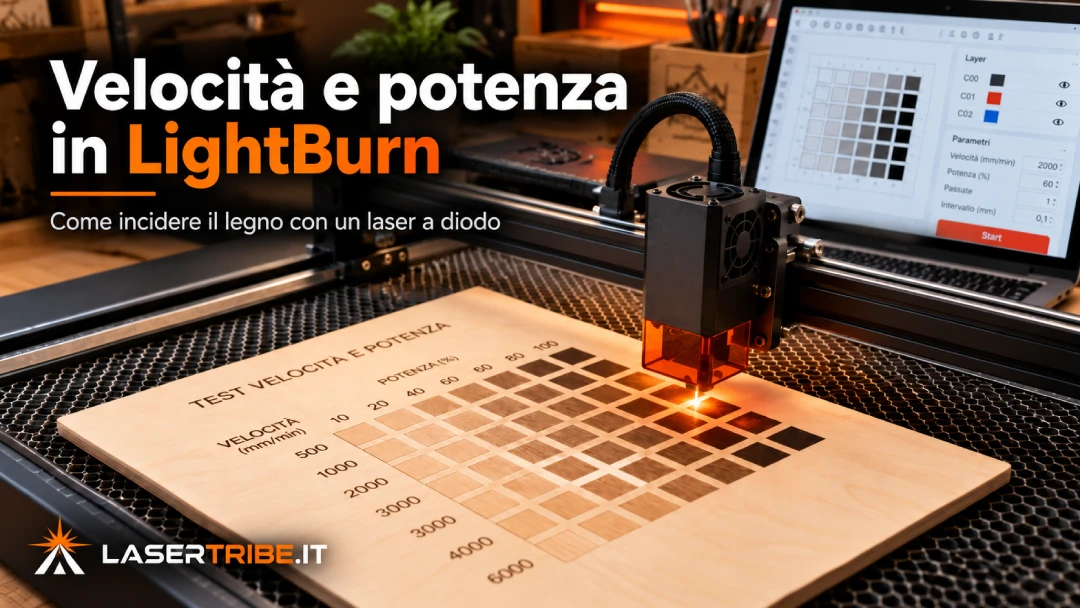
Non esiste però un valore universale valido per tutti i laser e per tutti i tipi di legno. Potenza del modulo laser, essenza utilizzata, spessore del materiale, messa a fuoco e numero di passaggi possono cambiare completamente il risultato.
In questa guida vediamo come trovare rapidamente i parametri migliori per l'incisione laser su legno con LightBurn.
Velocità e potenza in LightBurn: cosa significano
Quando creiamo un livello in LightBurn troviamo principalmente due valori da configurare:
-
Speed, cioè la velocità con cui si muove la testa laser;
-
Power, cioè la percentuale di potenza utilizzata dal modulo laser.
Il principio generale è semplice.
Aumentando la potenza, l'incisione tende a diventare più scura e profonda.
Diminuendo la velocità, il laser rimane più tempo sul materiale e trasferisce una maggiore quantità di energia.
Di conseguenza una lavorazione lenta e potente tende a bruciare maggiormente il legno, mentre una lavorazione veloce con poca potenza produce generalmente un'incisione più chiara.
Da quali parametri partire?
Su un comune laser a diodo da 10W ottici, per un'incisione su compensato chiaro o legno di tiglio si può effettuare un primo test partendo indicativamente da:
Velocità: 3000-5000 mm/min
Potenza: 20-40%
Questi valori non devono essere considerati definitivi.
Un laser da 5W, 10W, 20W o 40W avrà infatti comportamenti molto diversi anche utilizzando apparentemente lo stesso materiale.
Il metodo migliore rimane sempre quello di realizzare un Material Test in LightBurn.
Utilizzare il Material Test di LightBurn
LightBurn dispone di uno strumento estremamente utile per chi utilizza un incisore laser: il Material Test.
Questa funzione crea automaticamente una griglia composta da diversi valori di velocità e potenza.
Ad esempio possiamo impostare:
-
velocità da 2000 a 6000 mm/min;
-
potenza dal 10% al 60%;
-
5 o 6 variazioni per ogni parametro.
Il laser realizzerà una serie di quadrati con combinazioni differenti.
In pochi minuti sarà quindi possibile individuare visivamente il risultato migliore per quello specifico materiale.
È uno dei sistemi più affidabili per creare una propria tabella parametri laser LightBurn.
Il tipo di legno cambia completamente il risultato
Dire semplicemente "legno" non è sufficiente.
Ogni essenza reagisce diversamente al laser.
Legno di tiglio
Il tiglio per incisione laser è molto utilizzato perché ha una superficie abbastanza uniforme e permette di ottenere incisioni pulite.
È ideale per:
-
decorazioni;
-
targhette;
-
portachiavi;
-
scritte;
-
fotografie incise;
-
piccoli oggetti personalizzati.
Compensato
Il compensato può essere più difficile da lavorare perché è composto da diversi strati incollati.
Durante il taglio laser, la colla presente tra gli strati può creare zone più difficili da attraversare.
Anche pannelli apparentemente identici possono quindi richiedere parametri differenti.
MDF
L'MDF permette spesso incisioni molto uniformi, ma produce più residui e fumo.
Un buon sistema di aspirazione e l'utilizzo dell'Air Assist possono migliorare notevolmente il risultato.
Attenzione alla messa a fuoco del laser
Prima di modificare continuamente velocità e potenza è importante controllare la messa a fuoco del laser a diodo.
Un laser fuori fuoco produce un punto più grande e disperde l'energia su una superficie maggiore.
Il risultato può essere:
-
incisione poco definita;
-
taglio incompleto;
-
bordi molto bruciati;
-
necessità di utilizzare potenze inutilmente elevate.
Una corretta distanza focale permette invece di concentrare maggiormente il fascio laser.
Più potenza non significa sempre migliore incisione
Uno degli errori più frequenti dei principianti è utilizzare subito potenze molto elevate.
Per l'incisione laser spesso è preferibile aumentare leggermente la velocità e utilizzare una potenza moderata.
Una potenza eccessiva può infatti creare:
-
aloni scuri;
-
bordi carbonizzati;
-
perdita dei piccoli dettagli;
-
maggiore produzione di fumo;
-
accumulo di residui sulla lente.
Per ottenere incisioni precise conviene cercare il miglior equilibrio tra velocità e potenza.
Incisione e taglio richiedono parametri diversi
I parametri utilizzati per incidere non devono essere confusi con quelli utilizzati per il taglio laser del legno.
Durante l'incisione il laser deve solamente modificare superficialmente il materiale.
Nel taglio deve invece attraversarlo completamente.
Per questo il taglio utilizza generalmente:
-
velocità inferiori;
-
potenze più elevate;
-
uno o più passaggi;
-
Air Assist.
Su materiali più spessi può essere preferibile utilizzare più passaggi invece di ridurre eccessivamente la velocità.
Creare una libreria materiali in LightBurn
Dopo aver trovato i parametri corretti conviene salvarli nella Material Library di LightBurn.
Possiamo creare categorie dedicate, ad esempio:
Tiglio 3 mm
-
incisione testo;
-
incisione fotografica;
-
taglio.
Compensato 4 mm
-
incisione;
-
taglio 1 passaggio;
-
taglio multipass.
MDF 3 mm
-
incisione;
-
taglio.
Nel tempo si creerà una vera e propria libreria personalizzata di parametri.
Questo permette di velocizzare enormemente la preparazione dei nuovi progetti.
Non copiare ciecamente i parametri trovati online
Sul web si trovano moltissime tabelle velocità e potenza per laser a diodo.
Possono essere un buon punto di partenza, ma raramente possono essere utilizzate senza effettuare test.
Due incisori dichiarati da 10W possono avere:
-
ottiche differenti;
-
firmware differenti;
-
diversa qualità del modulo laser;
-
differente distanza focale;
-
ventilazione diversa.
Anche il legno cambia molto da un produttore all'altro.
Per questo un piccolo test materiali rimane sempre la soluzione migliore.
Il consiglio della community LaserTribe
Quando acquistate un nuovo materiale, conservatene sempre un piccolo pezzo esclusivamente per effettuare i test.
Create una griglia velocità/potenza e annotate:
-
materiale;
-
spessore;
-
tipo di laser;
-
potenza ottica;
-
velocità;
-
potenza;
-
numero di passaggi;
-
Air Assist acceso o spento.
Dopo qualche mese avrete costruito una vera banca dati personale dei vostri parametri LightBurn.
Ed è spesso molto più utile di qualsiasi tabella trovata online.
Conclusione
Trovare i migliori parametri per incidere il legno con un laser a diodo e LightBurn richiede qualche prova, ma il procedimento è semplice.
Il punto di partenza dovrebbe sempre essere un test velocità/potenza effettuato direttamente sul materiale che utilizzeremo.
Una volta individuato il risultato migliore, possiamo salvare le impostazioni nella Material Library e riutilizzarle nei progetti successivi.
Conoscere bene il comportamento del proprio incisore laser è uno dei passaggi fondamentali per migliorare la qualità delle lavorazioni e ridurre gli errori.
Ne parliamo qui? 0
Condividi una domanda, un consiglio o il risultato delle tue prove.
Accedi per commentare oppure registrati alla community.
Nessun commento: comincia tu la conversazione.